
 pt
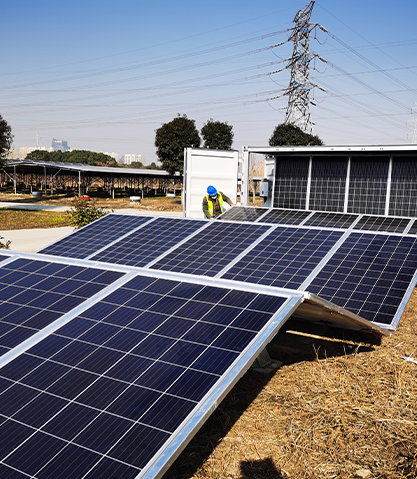
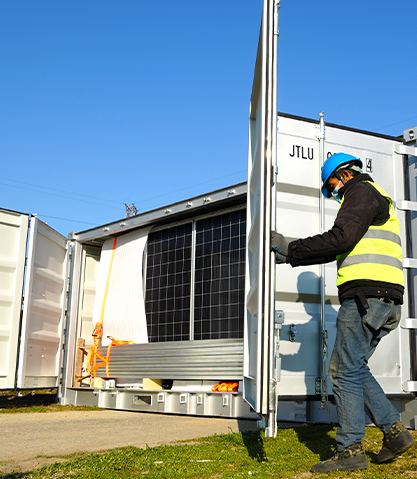
Num campo de mineração remoto, num local de ajuda humanitária ou numa fachada curva de um edifício, a escolha entre painéis solares monocristalinos e amorfos muitas vezes se resume a uma única restrição: quanta área de superfície você pode poupar? Uma lacuna de eficiência de 10% não é apenas um número numa folha de especificações. Ele determina se você precisa de 20 ou 40 painéis, quanto aço estrutural você deve instalar e se seu banco de baterias pode recarregar antes do próximo dia nublado.
Conclusão: O silício monocristalino continua sendo o padrão para instalações de alto rendimento e com espaço limitado, com eficiência de 18 a 22% e garantias de 25 a 30 anos. O filme fino amorfo oferece eficiência de 6 a 10%, mas vence em aplicações de alta temperatura, pouca luz e flexíveis ou leves. A escolha certa não é sobre qual painel é “melhor” – mas sobre qual restrição seu projeto pode tolerar.
Por que os painéis monocristalinos e amorfos se comportam de maneira tão diferente
A diferença começa no nível atômico. Painéis monocristalinos são cortados de um único cristal de silício cultivado pelo processo Czochralski. Essa rede uniforme permite que os elétrons se movam com muito poucas colisões, razão pela qual os módulos monocristalinos comerciais atingem uma eficiência de 18 a 22%. O silício amorfo, por outro lado, é uma película fina de átomos de silício sem estrutura ordenada. Sua rede desordenada tem um bandgap maior (cerca de 1,7 eV), que na verdade absorve a luz visível de forma mais eficaz por unidade de espessura, mas a mesma desordem aumenta a recombinação de elétrons.
Silício Monocristalino
- Estrutura de cristal único, eficiência do módulo de 18–22%
- Coeficiente de temperatura em torno de -0,35 a -0,45 %/°C
- Garantia de desempenho típica de 25 a 30 anos
- Requer 5–6 m² por kWp
- Rígido, coberto de vidro, mais pesado
Filme fino amorfo
- Camada de silício desordenada, eficiência do módulo de 6 a 10%
- Coeficiente de temperatura em torno de -0,20 a -0,30 %/°C
- Vida útil de 10 a 20 anos, com degradação inicial de Staebler-Wronski
- Requer 10–16 m² por kWp
- Flexível, leve, pode ser aplicado em superfícies curvas
O efeito Staebler-Wronski é um detalhe crítico para painéis amorfos. Nas primeiras 100 a 1.000 horas de exposição à luz, a eficiência pode cair de 10 a 20% em relação à classificação inicial e depois estabilizar. Fabricantes respeitáveis avaliam os módulos após a estabilização, mas você ainda deve solicitar a potência degradada, não o número do teste de flash.
Comparação de dados: o que as folhas de especificações não dizem
A tabela abaixo compara parâmetros do mundo real que orientam o dimensionamento e o custo do sistema. Os dados refletem produtos comerciais típicos e não campeões de laboratório.
Métrica oculta: a redução da temperatura muda o vencedor
Um painel classificado para 200 W a 25°C não fornece 200 W a 65°C. O gráfico de barras abaixo mostra a potência relativa em diferentes temperaturas da célula, indexada a 25°C. O silício amorfo resiste melhor ao calor, mas sua eficiência inicial é tão menor que a produção absoluta por metro quadrado muitas vezes ainda favorece o monocristalino.
Legenda: azul escuro = monocristalino, azul claro = amorfo. Mesmo a 65°C, um módulo monocristalino de 20% produz mais potência absoluta por metro quadrado do que um módulo amorfo de 10%, porque a lacuna de eficiência é muito grande. No entanto, se a sua área de montagem for ilimitada e você enfrentar sombra parcial ou calor extremo, o amorfo pode recuperar algum terreno.
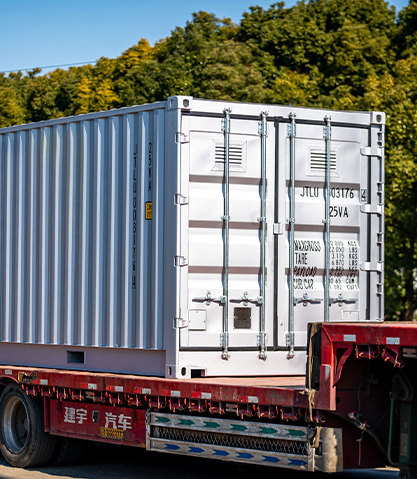
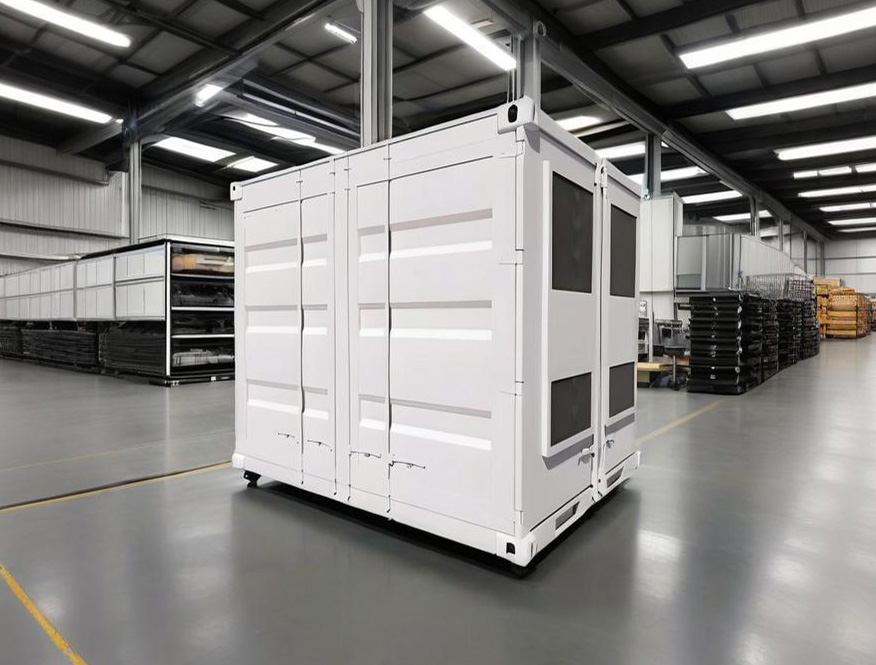 Sistema de armazenamento de energia de bateria em contêiner Senta Energy Um sistema de armazenamento de bateria industrial e comercial em contêiner para redução de pico, backup e emparelhamento solar mais armazenamento; três modelos cobrem de 1 a 5,9 MWh. Ver Produto →
Distribuição de aplicações industriais: onde a Amorphous ainda vence
O silício amorfo ocupa um nicho pequeno, mas persistente. A produção global de filmes finos representa cerca de 5% do mercado solar, e o silício amorfo representa cerca de 2–3% do total de remessas de módulos. Suas aplicações agrupam-se em quatro áreas.
- Fotovoltaica integrada em edifícios (40%): flexível, leve, curvas e fachadas
- Eletrônicos portáteis e de consumo (25%): carregadores solares, dispositivos vestíveis
- Fora da rede e remoto (20%): ambientes com pouca luz, climas quentes
- Montagens terrestres em escala utilitária (15%): implantações de nicho onde o terreno é barato
Para sistemas de energia solar em contêineres, a escolha geralmente é monocristalina porque cada metro quadrado de teto de contêiner é precioso. Mas os painéis amorfos têm um papel em superfícies irregulares, como o telhado curvo de um contêiner solar ou um conjunto dobrável portátil onde o peso é mais importante do que a área.
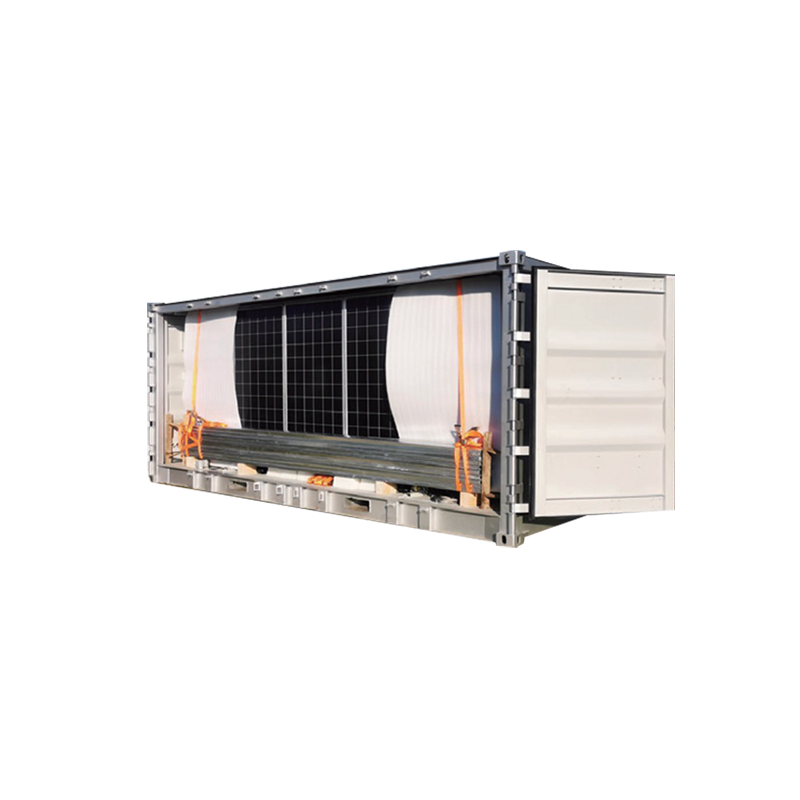 Recipiente dobrável de energia solar para implantação remota Um contêiner transportável de geração e armazenamento solar para energia remota ou de reserva, com um painel fotovoltaico dobrável e cabine de armazenamento de energia; modelo 20HQ100K mostrado. Ver Produto →
Guia de análise e seleção de ROI: um processo passo a passo
Não escolha uma tecnologia de painel isoladamente. Execute esta sequência para obter uma decisão defensável.
Etapa 1: medir a área e carregar
Calcule a área de montagem disponível e o kWh diário necessário. Se a área for limitada, a eficiência de 18–22% do monocristalino reduz os custos de racks, cabos e mão de obra.
Passo 2: Temperatura e sombra do perfil
Se as temperaturas das células excederem regularmente os 60°C ou se o sombreamento parcial for inevitável, o coeficiente de temperatura mais baixo do amorfo e a melhor resposta à luz fraca podem melhorar o rendimento.
Etapa 3: Calcular o LCOE de 25 anos
Use saída degradada, não placa de identificação. Para amorfos, aplique um desconto Staebler-Wronski de 10–15% e um ciclo de substituição mais curto.
Etapa 4: Adicionar transporte e instalação
Os laminados de filme fino são mais leves e podem ser enrolados, o que reduz o volume de envio para projetos remotos. Módulos de vidro monocristalino necessitam de embalagem mais cuidadosa.
Para projetos de fornecimento de energia autoalimentado onde a conexão à rede é impossível, a decisão do painel é apenas uma parte do sistema. O inversor, a bateria e a estrutura de montagem devem corresponder à tecnologia selecionada. Você pode revisar um típico configuração de fonte de alimentação auto-fornecida para ver como essas escolhas interagem.
Manutenção e conformidade: prolongando a vida útil e atendendo aos padrões
Ambas as tecnologias necessitam de um plano de manutenção, mas os riscos são diferentes. Os painéis monocristalinos são robustos, mas vulneráveis a microfissuras durante o transporte e a ciclagem térmica. Painéis amorfos são menos propensos a microfissuras, mas sofrem do efeito Staebler-Wronski e são mais sensíveis à entrada de umidade em laminados flexíveis.
- Limpeza: a cada 6–12 meses, dependendo da sujeira. Evite ferramentas abrasivas em filmes amorfos.
- Monitoramento: rastreie a taxa de desempenho e compare com a placa de identificação degradada. Uma queda anual de 0,5% é normal para monocristalino; amorfo pode cair mais rapidamente no primeiro ano.
- Conformidade: IEC 61215 e IEC 61730 se aplicam a ambos. Para módulos amorfos flexíveis, verifique padrões adicionais de durabilidade mecânica.
- Fim da vida: ambos são recicláveis, mas o filme fino amorfo usa menos silício e mais substrato de vidro ou polímero. Planeje programas de devolução.
Uma observação prática: se você implantar painéis amorfos em um sistema em contêiner, garanta ventilação adequada. Sua maior área por kW significa mais painéis e maior acúmulo de calor dentro do gabinete. Um bem desenhado recipiente fotovoltaico dobrável pode gerenciar isso com resfriamento ativo e matrizes modulares.
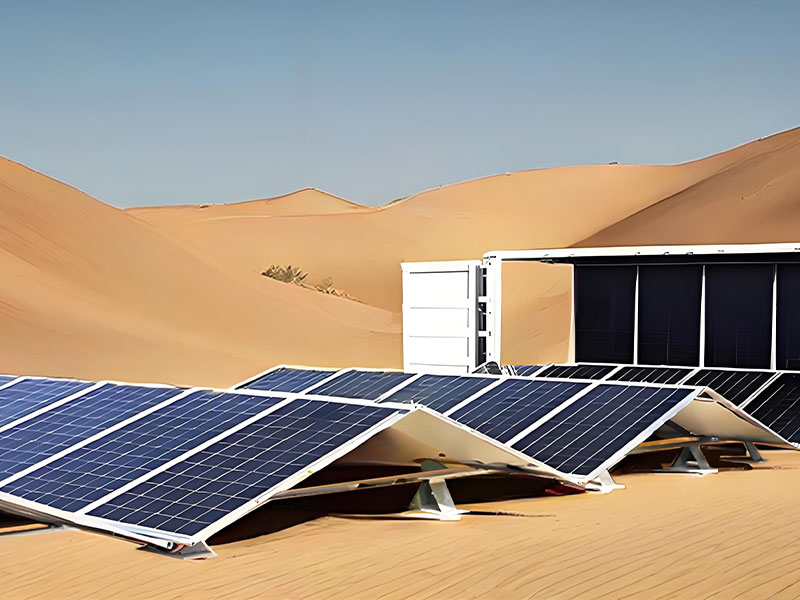 Recipiente solar fotovoltaico com matrizes dobráveis montadas em trilhos Um sistema fotovoltaico de contêiner modular pré-cabeado com estruturas dobráveis para implantação rápida em reboque ou mesa, atendendo a necessidades de energia remotas, temporárias e de emergência. Ver Produto →
A decisão monocristalina versus amorfa é um compromisso entre área e resiliência. Se o seu projeto tiver espaço limitado no telhado ou no solo, a eficiência de 18 a 22% do monocristalino e a vida útil de 25 a 30 anos geralmente oferecem o menor custo por kWh. Se você estiver lidando com calor extremo, pouca luz, superfícies curvas ou transporte com restrição de peso, o filme fino amorfo pode ser a escolha de engenharia mais inteligente, desde que você dimensione o array para sua eficiência de 6 a 10% e leve em conta a degradação inicial.
Para integradores de sistemas, a resposta raramente é uma ou outra. Uma microrrede em contêiner pode usar monocristalino no telhado e laminados amorfos em superfícies verticais ou curvas. O que importa é combinar a tecnologia com a restrição específica e, em seguida, verificar a produção degradada real e o custo do ciclo de vida antes de assinar o pedido de compra.